Huile légère synthétique ISO 68
Pour les tiges linéaires X, Y et Z ainsi que la base des trois roulements des vis Z. Une très petite quantité suffit.
Imprimante 3D · choix SK Portal
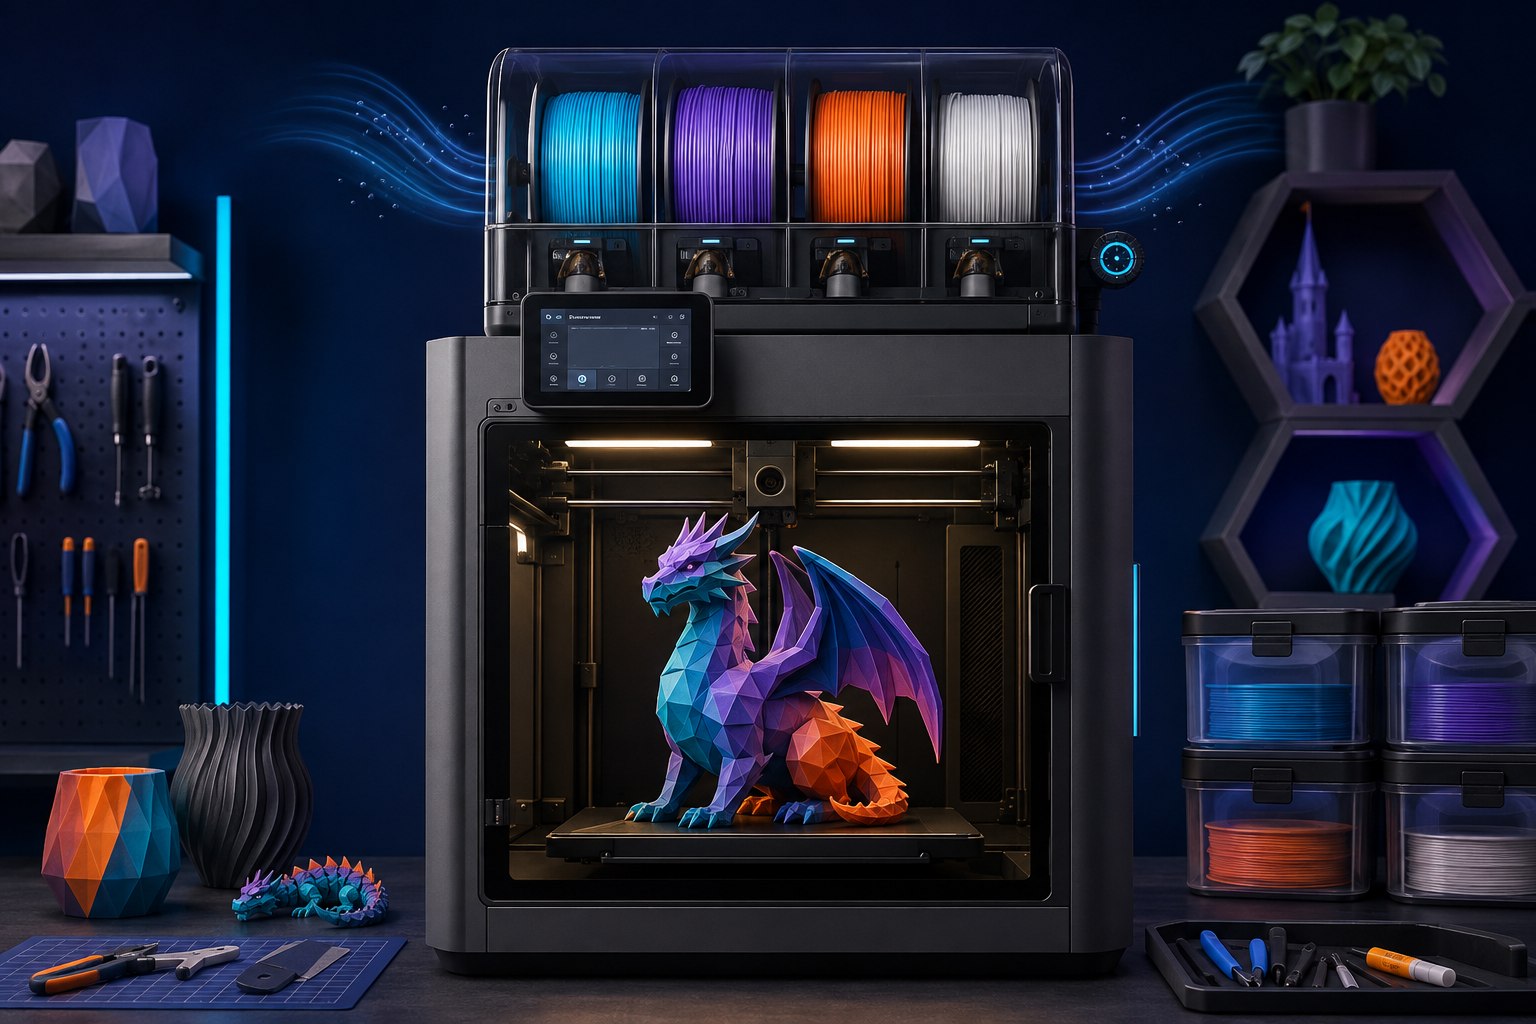
La P2S Combo est le modèle utilisé et recommandé par SK Portal. Elle associe une imprimante fermée, rapide et très automatisée à l’AMS 2 Pro. Le résultat : moins de réglages difficiles lors des premières impressions, sans empêcher de progresser ensuite vers des matériaux plus techniques.
Le conseil SK Portal
La P2S seule convient parfaitement aux impressions monochromes. La version Combo est le choix recommandé si vous voulez changer automatiquement de bobine, imprimer jusqu’à quatre couleurs avec un AMS et conserver les filaments dans une enceinte surveillée et séchée.
La machine ajoute une enceinte fermée, une ventilation adaptative, un filtre à charbon, un capteur de fin de filament, la récupération après coupure de courant et une buse complète qui se retire rapidement. Ces automatismes ne rendent pas toute impression infaillible, mais ils réduisent fortement les réglages qui découragent souvent les débutants.
MakerWorld propose un très grand choix de modèles 3D, dont beaucoup sont téléchargeables gratuitement. De nombreuses fiches contiennent un profil d’impression déjà préparé pour les machines Bambu Lab. Depuis le site ou Bambu Handy, vous pouvez choisir un profil compatible, vérifier les photos et avis, puis l’ouvrir dans Bambu Studio ou l’envoyer vers l’imprimante.
Avant de lancer : contrôlez toujours la machine sélectionnée, le diamètre de buse, le type de plateau, le filament, le nombre de couleurs et la quantité de supports. « Gratuit » ne signifie pas libre de revendre l’objet : respectez la licence indiquée par chaque créateur.
L’AMS 2 Pro gère quatre bobines. Il sélectionne et remplace automatiquement le filament, reconnaît les bobines Bambu munies d’une puce RFID et peut basculer vers une deuxième bobine compatible lorsque la première est vide. Pour SK Portal, il devient indispensable dès que l’objectif est le multicolore ou le confort quotidien.
Attention : l’AMS 2 Pro n’est pas compatible avec toutes les bobines. Les TPU/TPE génériques, certains filaments très souples, les bobines aux dimensions inadaptées et plusieurs filaments abrasifs de marques tierces doivent être alimentés depuis le support externe. Ne forcez jamais une bobine dans l’AMS.
| Matériau | Pour commencer | Séchage indicatif Bambu | Stockage conseillé |
|---|---|---|---|
| PLA Basic Décoration, prototypes, objets intérieurs | Buse 190–230 °C Plateau 35–45 °C | Facultatif s’il imprime bien ; 55 °C pendant 8 h si nécessaire | < 20 % HR, boîte fermée avec dessiccant |
| PETG / PETG HF Pièces fonctionnelles, humidité, usage extérieur modéré | Buse 230–260 °C Plateau 65–75 °C | 65 °C pendant 8 h avant impression | < 20 % HR, boîte fermée avec dessiccant |
Ces valeurs correspondent aux recommandations des filaments Bambu cités et constituent un point de départ. Utilisez d’abord le profil exact du fabricant de votre bobine. L’humidité affichée dans l’AMS mesure l’air de l’enceinte, pas directement l’eau contenue au cœur du filament.
Signes d’un filament humide : petits crépitements à la buse, bulles, fils nombreux, surface rugueuse ou résistance mécanique irrégulière. Dans ce cas, lancez un vrai cycle de séchage même si l’écran affiche déjà une humidité faible.
| Famille | Exemples | Conseil d’alimentation |
|---|---|---|
| Usage simple | PLA, PLA Matte, PLA Silk, PETG, PETG HF | AMS 2 Pro ou bobine externe selon la bobine. |
| Pièces résistantes | ABS, ASA, PET, PC | Enceinte fermée, ventilation adaptée et filament sec. |
| Nylons | PA, PA6-CF, PA6-GF, PAHT-CF | Séchage rigoureux ; vérifiez la compatibilité AMS du filament précis. |
| Chargés en fibres | PLA-CF, PETG-CF, ABS-GF, ASA-CF, PET-CF, PPA-CF | Buse résistante à l’abrasion ; 0,6 mm recommandée pour réduire les bouchages. |
| Souples | TPU et TPU for AMS | TPU for AMS dans l’AMS ; TPU générique généralement sur le support externe. |
| Supports solubles | PVA, BVOH et supports dédiés PLA/PETG ou ABS | À utiliser parfaitement secs et uniquement si la fiche du produit autorise l’AMS. |
La compatibilité finale dépend de la marque, du diamètre, des additifs et du profil. Consultez toujours la fiche de la bobine : le fait que la P2S atteigne 300 °C ne suffit pas, à lui seul, à rendre tous les matériaux imprimables.
Le catalogue officiel ne présente pas de buse P2S en titane. Pour élargir durablement le choix de filaments, SK Portal conseille le hotend officiel en carbure de tungstène de 0,6 mm. Il résiste mieux à l’usure provoquée par les filaments chargés en carbone ou en verre, et son diamètre limite davantage les risques de bouchage.
La buse de 0,4 mm reste le meilleur choix général pour le PLA et le PETG. La 0,2 mm favorise les détails fins, tandis que les 0,6 et 0,8 mm conviennent aux pièces rapides ou aux matériaux chargés. Une buse renforcée n’annule jamais les exigences de séchage, de ventilation ou de compatibilité avec l’AMS.
Cette procédure reprend la démonstration vidéo fournie et la complète avec les consignes du manuel officiel P2S. La règle la plus importante est simple : huile légère sur les tiges linéaires et les roulements indiqués, graisse sur les trois vis-mères de l’axe Z. Ne mélangez jamais les deux produits et n’en appliquez pas sur les courroies, l’électronique, le plateau ou la buse.
Pour les tiges linéaires X, Y et Z ainsi que la base des trois roulements des vis Z. Une très petite quantité suffit.
Réservée au corps fileté des trois vis-mères Z. Déposez seulement une fine noisette à intervalles réguliers.
Elles permettent de déposer une seule goutte dans les endroits difficiles d’accès, particulièrement près du roulement arrière.
Pour humidifier légèrement le chiffon avant de nettoyer les tiges. Ne pulvérisez jamais directement dans l’imprimante.
Pour enlever poussière, ancienne graisse et excédent d’huile. Vérifiez qu’il ne laisse aucune fibre sur les mécanismes.
Liens affiliés : les boutons Amazon peuvent soutenir SK Portal sans augmenter votre prix. La disponibilité d’un même ASIN peut varier entre la Belgique, la France et l’Allemagne ; vérifiez le produit, le vendeur, la livraison et la fiche de sécurité avant l’achat.
À ne pas faire : pas de WD‑40 multi-usage, pas de graisse sur les tiges lisses, pas d’huile sur les vis filetées à la place de la graisse, aucune pulvérisation directe et aucune lubrification des poulies au hasard. L’entretien des poulies est plus délicat : ne le réalisez qu’en présence d’un symptôme précis et avec le guide officiel correspondant.
| Élément | Fréquence indicative | Action |
|---|---|---|
| Plateau d’impression | Chaque semaine ou si l’adhérence baisse | Eau chaude et liquide vaisselle, puis séchage complet. |
| Axe X | Environ chaque mois | Nettoyer la tige avec un chiffon non tissé légèrement imbibé d’alcool. |
| Axes Y et Z | Environ tous les 3 mois | Nettoyer puis huiler les tiges ; graisser uniquement les vis-mères Z. |
| Extrudeur et hotend | Environ chaque mois | Retirer les débris, contrôler les engrenages et effectuer un cold pull si nécessaire. |
| Filtre à air | Environ tous les 3 mois | Dépoussiérer le couvercle et remplacer le charbon actif lorsqu’il est saturé. |
Ces intervalles sont une base du manuel. Une machine utilisée plusieurs heures par jour, dans un local poussiéreux ou avec des matériaux produisant davantage de particules demandera des contrôles plus fréquents. Une lubrification excessive n’améliore pas le résultat.
P2S Combo avec AMS 2 Pro, une bobine de PLA Basic pour apprendre, une bobine de PETG pour les pièces fonctionnelles, du dessiccant, une plaque de rechange et un hotend en carbure de tungstène 0,6 mm si vous prévoyez des filaments chargés.
Présentation officielle de la P2S ↗
Manuel officiel P2S — entretien et sécurité ↗
Caractéristiques officielles de l’AMS 2 Pro ↗
Réglages officiels du PETG HF ↗
Prix, disponibilité, accessoires et compatibilités peuvent évoluer. Vérifiez les informations affichées par Bambu Lab au moment de l’achat.